


Nos encontramos hoy con un selector de cambio de la nueva Yamaha R1 2015 que está a punto de partirse. Al parecer, Yamaha conoce el problema y hizo una llamada en garantía a todas las motos afectadas y sustituyó la pieza por una modificada. Pero el caso es que, estando yo dando un cursillo en el circuito de Almería, uno de los cursillistas se encontró con este problema y él no había sustituido la pieza por la nueva, así que requirió de mi para intentar buscar una solución que no acabara con sus vacaciones de tres días en España y su tiempo de circuito.
Observa la flecha para ver la grieta pequeña.


La cuestión no era sencilla, bueno, casi nunca lo es, pero aquí los problemas o handicaps era varios. Primero, al ser una pieza templada el calentarla excesivamente haría que perdiera sus propiedades, lo cual descartaba el proceso Tig, que sin embargo hubiera venido bien debido a la precisión del trabajo que se necesitaba hacer. Había que actuar con la MiG inverter con soldadura por puntos, para calentar lo mínimo posible. Entre ellos habría que enfriar relativamente rápido para hacer una especie de pseudo temple sin controlar que al menos endureciera la pieza algo más que la debilidad con la que se quedaría después de darle cada punto.
Otro problema era el muelle que incorpora el mecanismo, y que se aloja bien cerca de la zona a soldar, por lo que era vital separarlo en la medida de lo posible ya que se fundiría y arruinaríamos la pieza. Inventé esta simple solución que veis en la foto.

Otra razón no menos importante para no dar excesivo calor a la pieza era que el plegado que se produce justo en la zona de soldadura tenía que quedarse en los 90 grados que tenía, así que era algo de lo que estar pendiente también.

Las grietas, eran dos, fueron limpiadas y fabriqué un pequeño canal que ayudará a la fusión de ambas partes, sobre todo teniendo en cuenta todas las limitaciones y que además es una pieza sometida a grandes esfuerzos para el tamaño y grosor de la misma.

Con alto amperage, unos 120A, y a puntos realmente cortos, casi menos de un segundo por cada uno, fui soldando la pieza. Fueron dos puntos rápidos en el centro. Creo que quedó fuerte así pero no había conseguido llegar al filo de la raja y tenía que dejarlo así iniciara de nuevo la fisura más adelante. Pero claro, puntear esa parte me acercaba tanto al fino filo del muelle que me daba miedo fundirlo. La solución estaba en mi cocina. Cogí una currara de acero inoxidable y, usando la parte final del mando para hacer de parapeto al filo del muelle, accioné el gatillo y punteė la zona, quedando entonces todo más asegurado.

El espacio en la tapa del embrague es mínimo así que repasé ligeramente la suldadura intentando quitar el mínimo de material posible (normalmente resta resistencia).

Y bien, otra pieza soldada con éxito, además en este caso fui testigo de las vueltas que pudo dar su dueño al circuito en los dos días que le restaban del evento, así que, ¡quizás no quiera ni sustituir la pieza soldada por la modificada de Yamaha!
Antonio Maeso 2017
www.soldadoralmeria.com

En pocas ocasiones viene alguien a que le restrinjas el sonido del escape por iniciativa propia. Más bien al contrario. Así es que me sorprendió que me trajeran este tubo de escape de una moto custom para que le tapara los agujeros que previamente le habían practicado en el silencioso, supongo yo que para aumentar el sonido y darle un carácter, entre comillas, más custom.

Me encanta el sonido de los motores de explosión y combustión interna, y sobre todo los de competición, pero es cierto que en el día día civilizado y socializado en el mundo en que vivimos, entiendo y disfruto más de el silencio de los vehículos que nos transportan, y dejo un poco para recintos especiales como los circuitos de cualquier tipo, los artefactos con cualquier tipo de motorización y que hagan especialmente ruido. Además, ahora con la movilidad eléctrica, a la que siempre he seguido además de haber sido el primer español quizás en cualquier tipo de disciplina del motor en haber competido en una competición internacional con motos eléctricas, pues tiene todavía más sentido el hecho de que los vehículos que nos transportan emitan cada vez no sólo menos partículas contaminantes si no también esa otra contaminación que muchas veces obviamos pero que resulta molesta para la mayoría de ciudadanos, como es el ruido.
Después del gran repaso de limpieza que tuve que hacerle este tubo pues parece que había acumulado más de la necesaria durante un largo periodo, llegue al acero al carbón o del cual está hecha esta unidad de silencioso.

Se me planteaba la disyuntiva de qué proceso de soldadura utilizar y de qué manera tapar efectivamente esos agujeros. Estuve pensando en la posibilidad de mecanizar unos pequeños círculos redondos a la medida de los agujeros, pero hubiese requerido demasiado tiempo de torno y como sabéis hay que tener siempre en cuenta la rentabilidad sobre todo intentando favorecer al cliente con la reparación más barata que cumpla con los requerimientos y solvente el problema que te plantea a reparar.
Utilizando las máquinas de soldadura MIG electrónicas Inverter que tengo resulta relativamente sencillo poder tapar un círculo de este diámetro haciendo varias pasadas en relleno y en espiral hasta cerrar el mismo.
Así es que, con hilo de 0.8 mm y 60 amperios de intensidad, me dispuse a cerrar estos círculos uno a uno hasta completar los dos silenciosos. No fue especialmente problemático y la verdad es que nunca dejan de sorprenderme las posibilidades de regulación de este tipo de máquinas modernas y hasta donde se es capaz de llegar con las máquinas actuales y el proceso MiG.
Un poco de pintura y una moto más que se apunta a la saludable moda de disfrutar de la moto sin tener que molestar al resto de ciudadanos innecesariamente. Bienvenido.


Antonio Maeso 2017
www.soldadurasespeciales.com
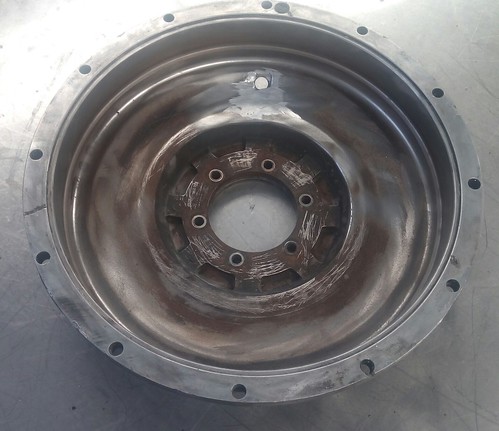
Hay determinadas edades en las que Peppa Pig y sus acólitos se hacen amigos indispensables de nuestras vidas... Y de ella me acordé (¡excavadora, excavadora!) cuando vi esta tapa del cubo de transmisión de una máquina de obras públicas, que se había quebrado al efectuar una cambio de fluido y sobre apretar el tornillo de rellenado (esta historia la hemos visto ya antes en este blog con los actores de coche).
También como pasa en muchas ocasiones, la pieza me llegó después de que otro compañero soldador hubiera intentado soldarla sin éxito, ya que el cordón que consiguió aportarle se agrieteó al enfriar, cómo puedes ver en la siguiente foto.
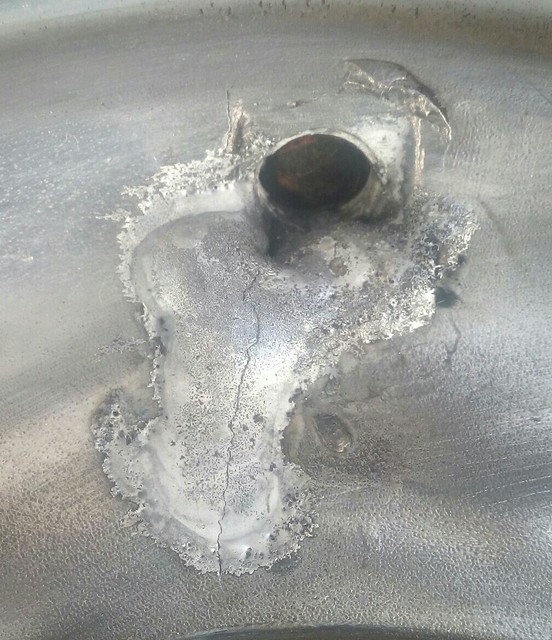
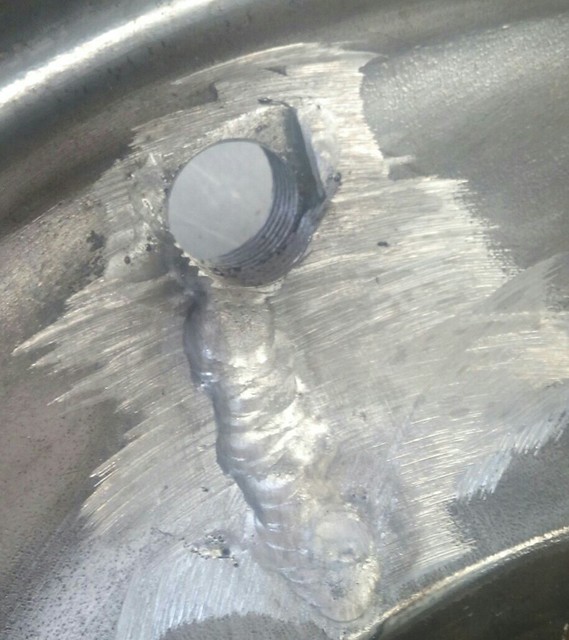
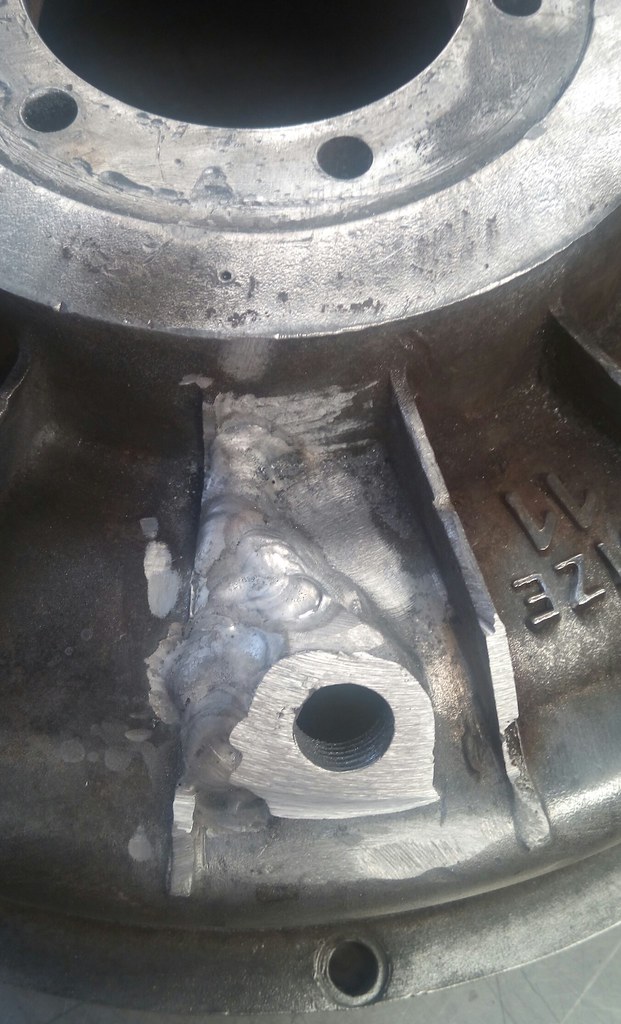
Los tipos de aluminio y sus propiedades, conjugados con las condiciones de uso al que vaya a ser sometido, son una ciencia en sí que hay que trabajar y estudiar todo lo posible para obtener éxito en nuestras soldaduras. Recuerdo como empecé a comprar libros (yo nunca estudié soldadura, aunque sí Ingeniería) de soldadura y así adentrarme en un mundo que es amplísimo a la vez que complicado, al menos para algunos. Aquellos primeros libros me abrieron los ojos a os conceptos generales de los procesos de soldadura más habituales. Más tarde, con el paso de los años, tuve que buscar más bibliografía que encontré en libros americanos sobre el tema, algo mas actualizados con losa nuevas técnicas que los que se pueden encontrar en Español. En fin, digo todo esto porque, quizás, ese bájate formativo me sirvió para poder solucionar el problema del agrietamiento que sufría esta pieza de aluminio fundido cuando la soldabas. Aplicando la técnica correcta y seleccionando el material de aportación específico, conseguí cerrar correctamente la grieta, no sin antes haber rebajado el cordón anterior pues ese pieza gira muy cercana a unas aspas con las que no debe de rozar. Happy days, and Digger, Digger!
Antonio Maeso 2016
Www.soldadoralmeria.com
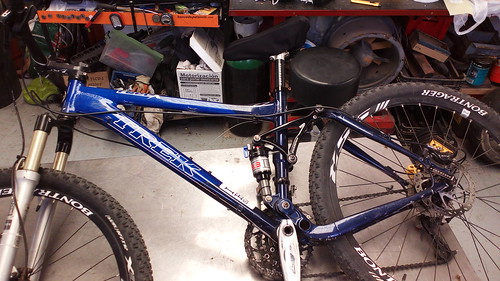
Hoy os traigo otra de bicis... Será porque dicen que son para el verano...(yo casi las uso más en invierno, pero claro es que el invierno de Almería es como muchos veranos de por ahí más arriba, ya sabéis)
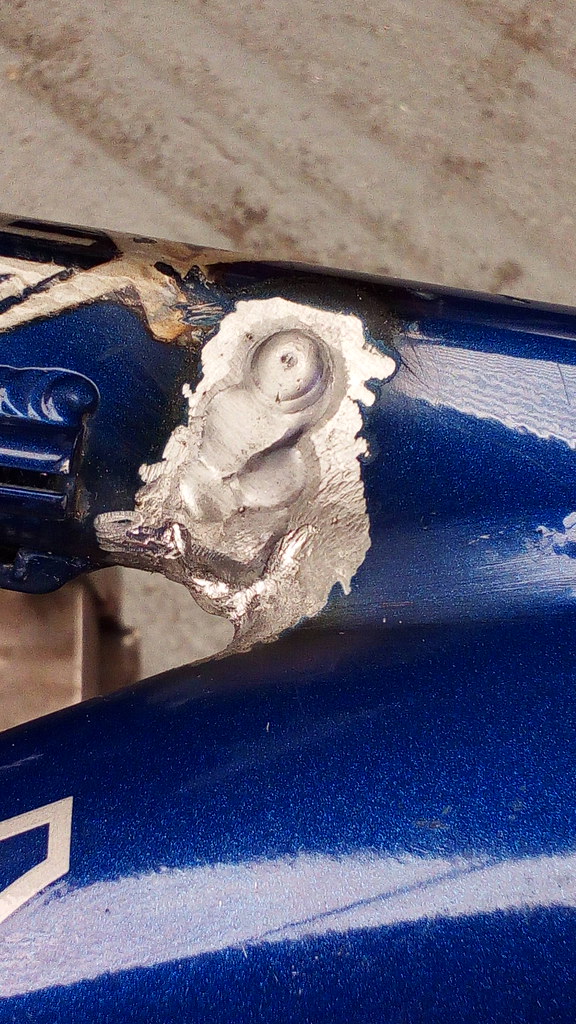
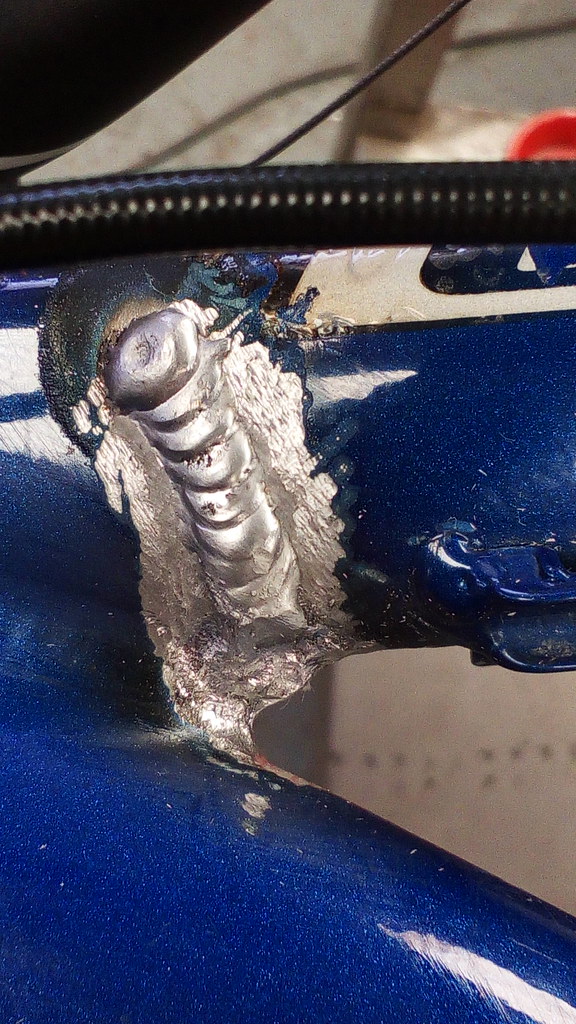
Una viga central del chasis que sufre una grieta. Es típico ver este tipo de roturas porque todos los golpes que la horquilla no consigue absorber son transmitidos, en gran medida, a esa parte central del tubo superior de los chasis de las bicis.
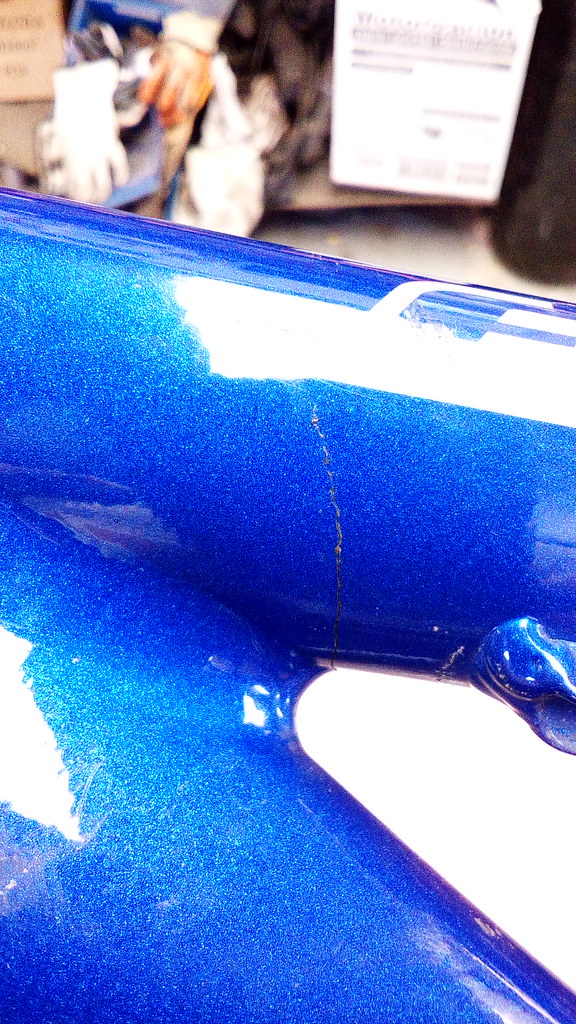
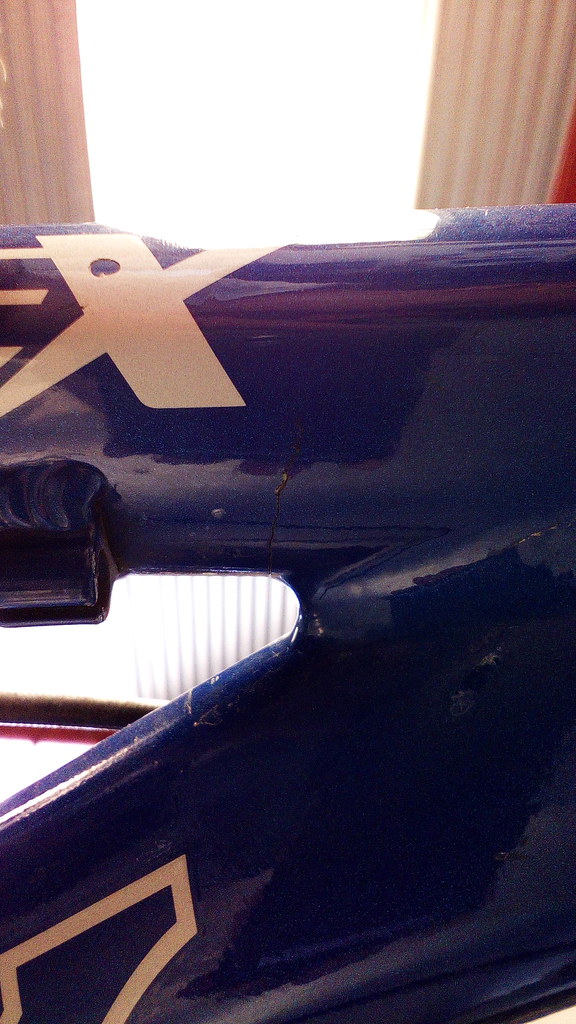
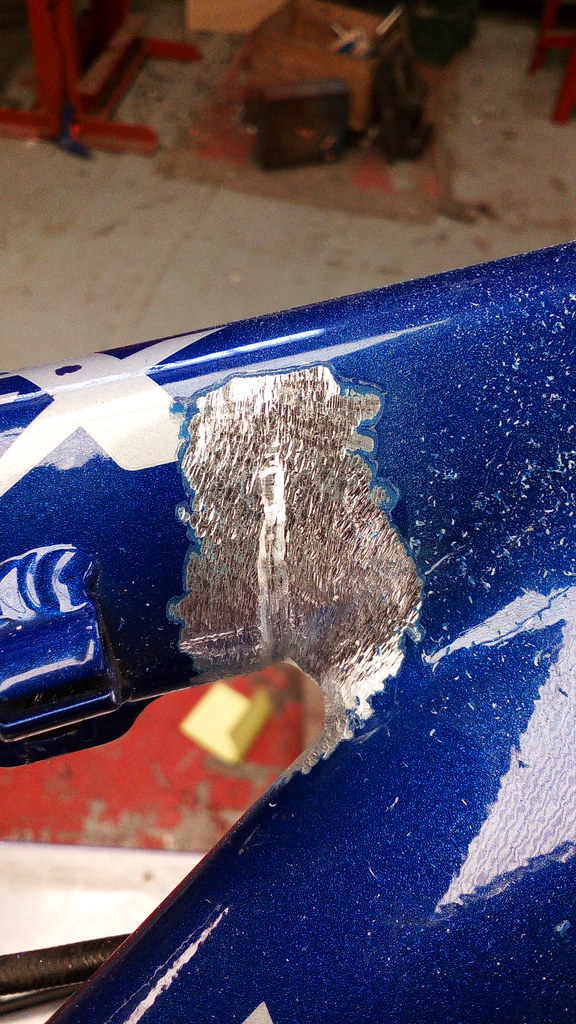
De nuevo un tubo de la serie 6000 que se suelda bien con material base 4043 con varilla de 2 mm y corriente alterna pulsada (1hz) a 70 amperios. La grieta recorría todo el tubo empezando por la parte inferior así que hice dos cordones uno a cada lado. Curioso ver que de nuevo se me planteó la disyuntiva de dejar el cordón lo más plano y disimulado posible o, de otra manera, dejar el cordón tal cual. Pues ni una cosa ni otra, como no tenía directriz por parte del dueño de la bici, opte por emplear ambos criterios, cada uno a un lado del tubo. No sé si estéticamente fue lo más acertado pero así lo hice. Es caso es que en ambos lados la soldadura penetró bien y fundió correctamente.
La parte de lijado suave y repintado de la zona (difícil por qué la pintura metalizada de esta bici no debe de ser fácil de encontrar ni aplicar) hará que el resultado de la operación quede lo más disimulado posible y esta hice pueda todavía hacer muchos kilómetros sin que su chasis se resienta (al menos por la grieta raparada).
Aquí os dejo algunas fotos del proceso de reparación.
Antonio Maeso
Www.soldadoralmeria.com
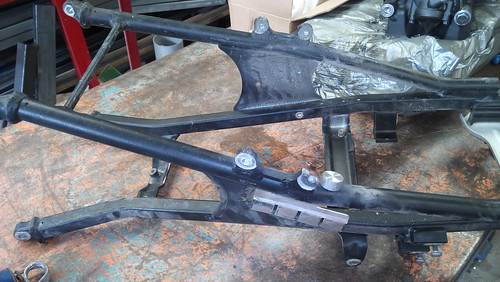
Los subchasis y los chasis de motos son piezas de lo más habitual en las reparaciones de soldadura ya que suelen romperse en accidentes de todo tipo. En este caso os presento un sub chasis de una Triumph que sufrió un percance tras el cual se le arrancó uno de los soportes donde van cogidas las estriberas del pasajero. En otros muchos casos vemos que también se rompen los soportes que cogen el sub chasis al chasis principal, en aquellos en los que va atornillado.
Como siempre, hay diferentes formas de afrontar este tipo de reparaciones que al final no dejan de ser reconstrucciones que necesitan de cierta habilidad en la fabricación y cierta imaginación para poder tomar las decisiones correctas teniendo en cuenta todas las variables que influyen, como el que quede bien la pieza y que sea rentable realizarlo. Por supuesto, otra cuestión muy a tener en cuenta es la capacidad de la persona que está reparando y cómo no, los medios de que disponga. Hablando de medios, puedo decir que el disponer de torno y Fresadora en mi taller me facilitó el poder tomar esta dirección que veis a continuación para arreglar este subchasis. En otros casos, lo que también se puede hacer es intentar ir rellenando y creando la pieza con soldadura pero es más lento y después exige también algún tipo de mecanizado para redondear y dejar lo más posible que la pieza que se parezca a la original.
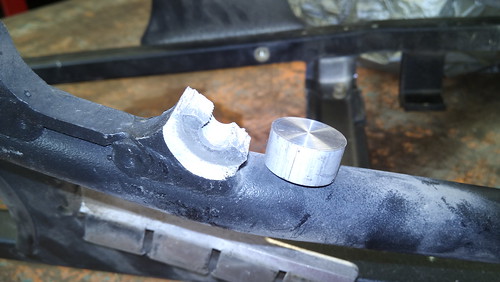
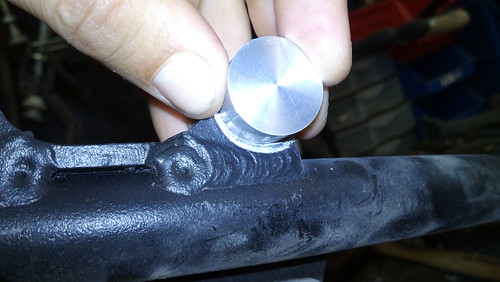
En este caso, como digo, decidí crear un casquillo en el torno que luego soldaría al sub chasis para que la pieza quedara lo más parecida posible a la original. Una vez tomadas las medidas y creado el casquillo con una barra de aluminio de la serie 6000, procedí a mecanizar la zona donde iba a insertarlo de manera que fuera lo más fácil posible el sujetarlo para el posterior soldado. Por supuesto, máxima limpieza, como siempre, y un proyecto que llevo unos ciertos minutos pero que tuvo un resultado creo que más que aceptable. Importante señalar que tuve que tomar medidas precisas para colocar la nueva pieza a la distancia exacta de los ejes de referencia.
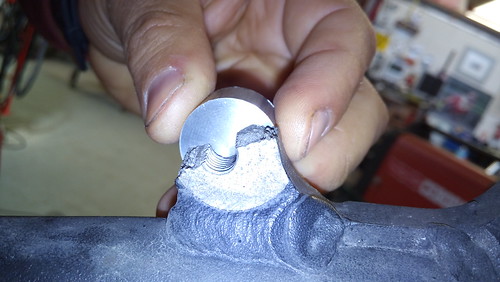
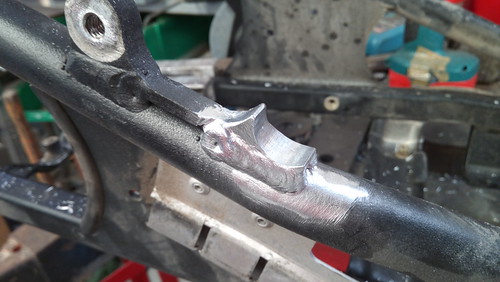
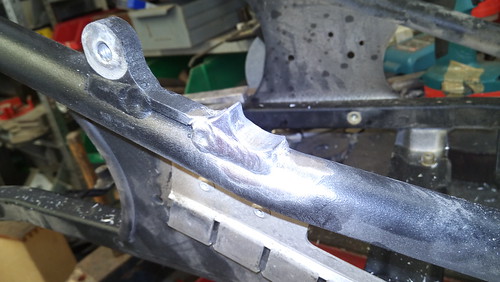
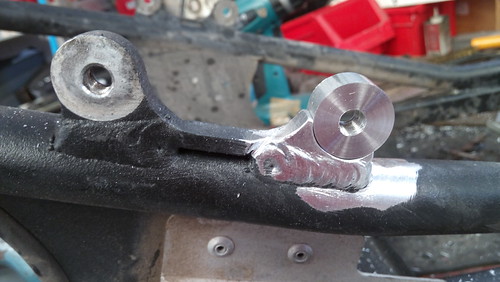
Al ser una pieza que no tiene ninguna exigencia de sellado se podría soldar perfectamente con el proceso MiG aunque en este caso utilice el proceso TiG. Por otro lado, también es muy habitual que me lleguen su chasis para arreglar pero en vez de ser de aluminio sean de magnesio, como varios que he reparado para mis motos de carreras y para otros, sobre todo de Yamaha de competición.
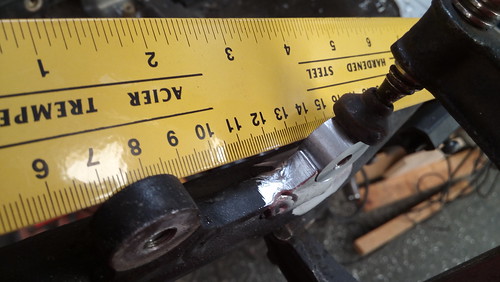
Bueno, al final el resultado es el que podéis ver en las fotos que ilustran esta entrada junto con el resto del proceso.
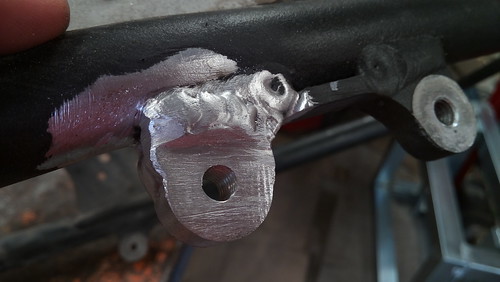
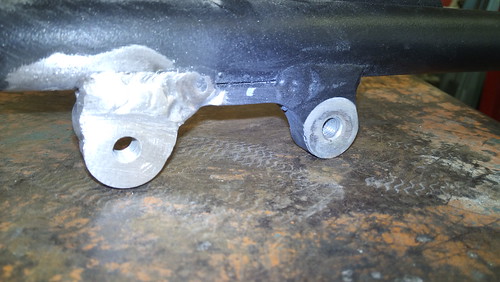
Antonio Maeso
Www.soldadoralmeria.com
Uno sabe poco de barcos... Bueno, en general poco de todo, pero el mundo marítimo es de esos en los que nunca me había adentrado. Cuando me llamaron para echar un vistazo a un mástil roto no contaba con las dimensiones, sobre todo lo largo, que una pieza de este tipo puede llegar a ser.
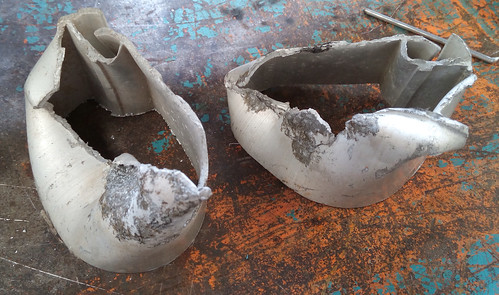

Hablamos de un mástil de aluminio de una embarcación relativamente pequeña y que media unos 5 metros de largo. Se había quebrado y finalmente partido, por lo que requería intervenir o poner una pieza nueva. La verdad es que no lo vi sencillo. Teniendo en cuanta las fuerzas que intuía que esta pieza iba a soportar, no era cuestión de simplemente soldar a junta, así que decidí hacer una mega abrazadera que robusteciese el mástil donde estaba claro que era el punto de máxima flexión del mismo. Luego, además, tenía algún que otro punto donde había que también reparar con soldadura. A todo esto hay que sumarle que el dueño no estaba dispuesto a perder la longitud original, y como puedes ver en la foto de más arriba, tuve que cortar dos trozos que se habían retorcido mientras se quebraba la pieza. Así es que la solución, como no sabía donde encontrar este tipo de perfil que pare mi era desconocido, era hacerlo yo de alguna manera que además pudiera permitirme darle los centímetros que había perdido al sanearlo.
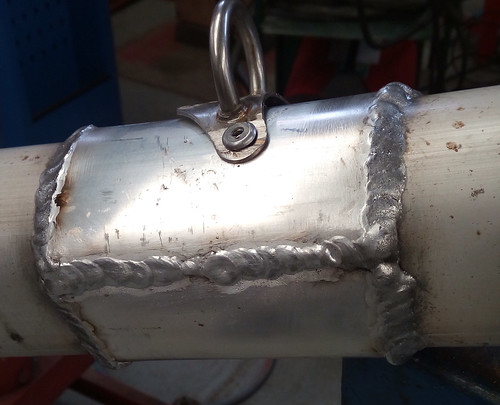
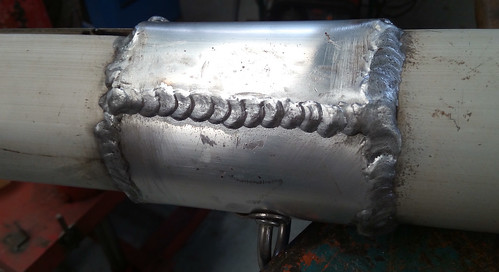
Aquí la soldadura era un punto, mi punto, claro, pero otro gran problema de este mástil es que se había ido doblando con el tiempo y había perdido su rectitud de una manera alarmante. El caso es que enderezarlo no lo veía fácil, así que hice lo que pude. Resolví haciéndole una raja y volviéndola a coser, que no es el sistema ideal pero calentar y doblar tampoco estaba a mi disposición sin mencionar las posibles contra prestaciones en cuanto a la posible pérdida del aluminio al tratarlo con temperatura de manera local.
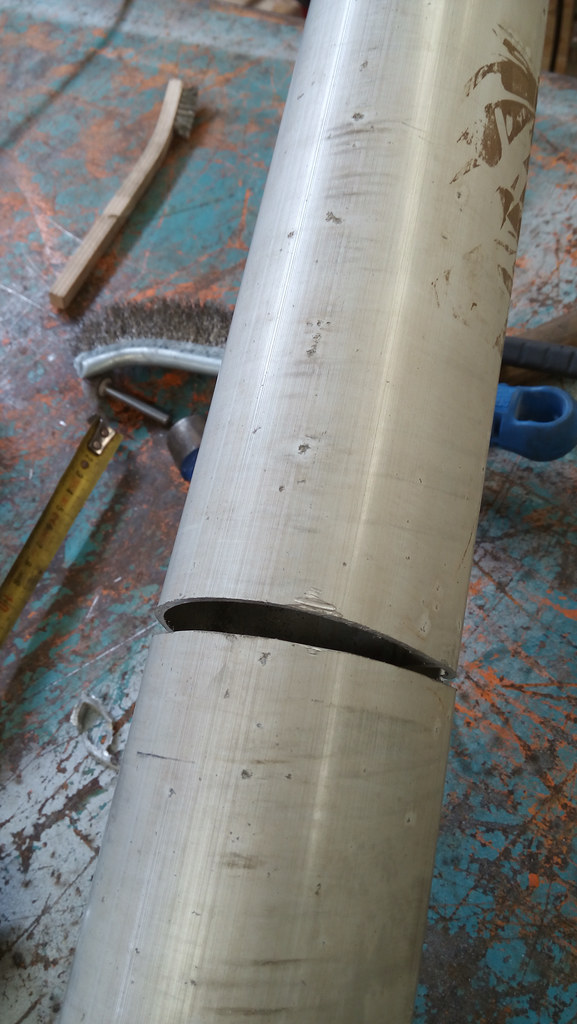
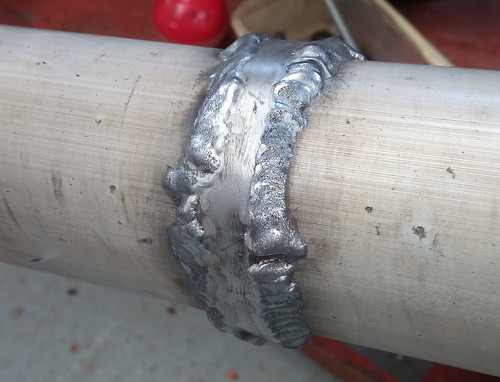
Bien, así pues que está reparación tuvo un final feliz pero, como en muchos otros casos de restauración, no un final ideal que en muchas ocasiones no se puede conseguir o no es realmente rentable en términos de tiempo y recursos que hay que aplicarle. En fin, en definitiva se trata, en muchas de estas reparaciones de aluminio, de conseguir recuperar piezas que están abocadas a la chatarrería si no es porque algunos, como yo, nos empeñamos en no dejar morir estos diseños de la ingeniería.

Antonio Maeso
Www.soldadoralmeria.com
